重型货架立柱怎么选?
欧亚德解析三吨与五吨立柱的技术差异车间轧机生产线可量产多款标准化重型货架立柱,其中 9070 与 100×135 两款型号应用较为广泛,适配多数工业仓储重载场景。 9070 立柱 3 吨级 · 常规重载 截面规格:90mm×70mm 成型工艺:多道次冷弯一体成型 单层承载:约 3 吨 适用场景:五金配件、包装物料、中小型重载货品 100×135 立柱 5 吨级 · 大吨位重载 截面规格:100mm×135mm 结构特点:立面受力面积更广、抗弯性能更强 单层承载:约 5 吨 适用场景:建材、重工、大型零部件等大重量货品 9070 重型货架立柱截面规格为 90mm×70mm,通过多道次冷弯工艺一体成型,结构规整、受力均匀;100×135 规格立柱截面尺寸更大、立面受力面积更广,整体抗弯性能与荷载上限更为出色。 两款立柱的承载差距,主要源于截面几何参数的优化升级。更大的截面惯性矩,能够提升立柱竖向承压时的抗弯稳定性,降低受压形变风险,进一步提升整套货架系统的安全荷载区间。 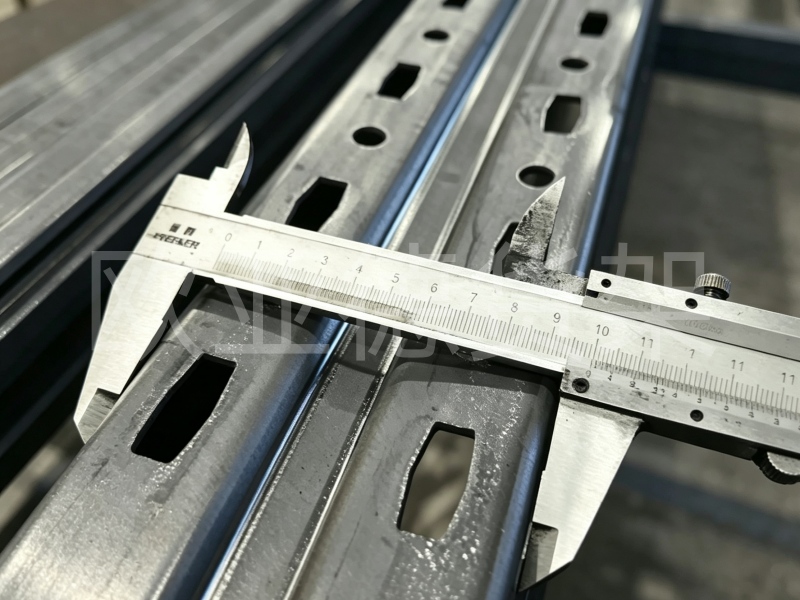
▲ 车间实测:卡尺精确测量立柱截面规格 货架的实际承载可靠性,不仅取决于截面尺寸,更依赖原材料品质与生产工艺的把控。 在原材料选材上,欧亚德重型货架立柱均选用主流钢厂出产的钢材,杂质含量低,内部晶粒组织均匀,具备良好的冷弯性能与冲击韧性。稳定的基材,有助于控制钢材屈服强度波动范围,让每一根立柱的承载性能更均匀,减少长期重载使用中的形变、开裂隐患。 生产环节采用连冲连轧一体化成型工艺,钢带经由多道轧辊渐进成型,同步完成孔位冲压,整根立柱一体成型。相较于传统分段加工、拼接焊接工艺,一体化工艺减少了焊缝缺陷与二次装配误差,结构整体性更强,受力传递更连贯,利于分散局部应力,提升货架整体结构表现与使用稳定性。 工艺要点|连冲连轧一体化成型 · 减少焊缝缺陷 · 受力传递更连贯 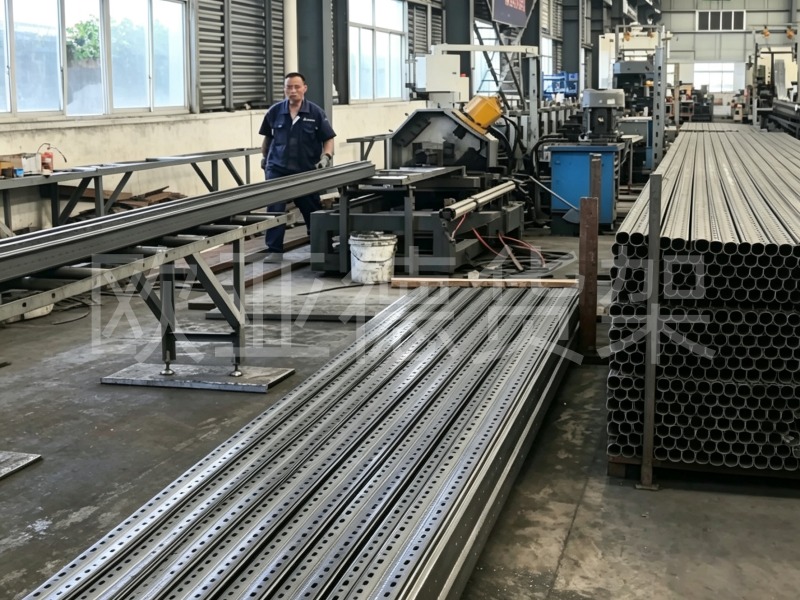
▲ 车间轧机生产线:连冲连轧一体化成型现场
立柱孔位精度直接影响货架安装效果与长期使用稳定性。 数控冲孔工艺
孔位规整统一、误差可控,现场安装无需二次打磨、扩孔修正。 梁柱精密贴合
横梁柱爪平稳嵌入立柱孔位,搭配专用安全防脱销锁止固定,梁柱贴合紧密、间隙均匀。 整体框架稳固
整体框架不易晃动偏移,保障安装到位、连接可靠。 准确的装配结构,能够规避安装偏差带来的附加受力问题,让货架实际受力状态贴合设计标准,利于维持长期高频存取、持续重载工况下的结构稳定性。 仓储货架选型无需一味追求高承载规格。大尺寸、高承载的立柱用钢量更高,整体投入成本相对更高。企业可结合自身货物单重、存储方式、仓库层高、作业设备等实际工况,匹配适配的货架规格:常规重载场景选用三吨级立柱即可满足安全需求,大吨位货品存储则适配五吨级立柱,在保障仓储安全的前提下,合理控制设备投入,避免资源浪费。 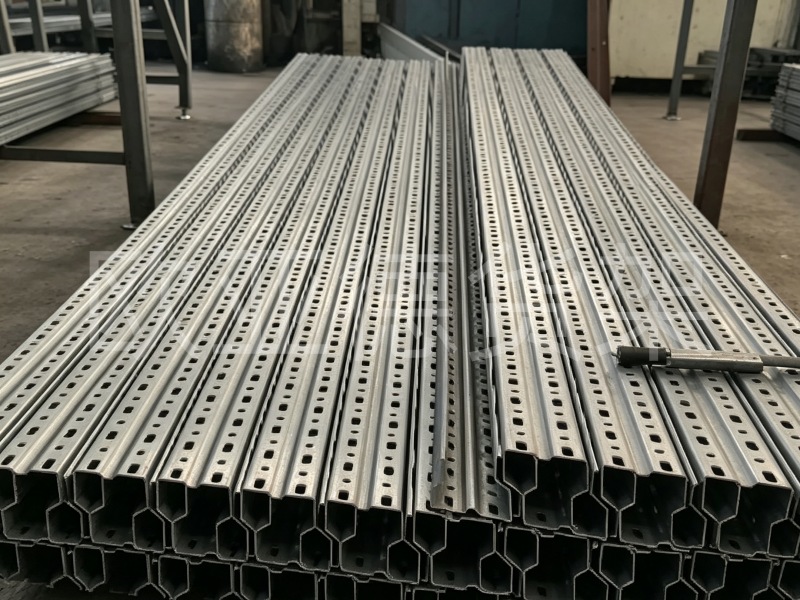
▲ 标准化量产的货架立柱成品,规格统一、品质稳定 欧亚德具备丰富的重型货架生产与技术经验,可结合企业实际仓储场景,通过结构测算匹配适配的立柱、横梁规格,为各类工业仓库提供合理、稳妥的重型货架定制方案。 
▲ 欧亚德仓储设备集团厂区 欧亚德仓储设备集团 科学选型 · 安全承载 · 专业定制
| 


 您现在的位置: 首页
-
货架资讯
-
集团新闻
 欧亚德手机版
 欧亚德微信


